 ENG


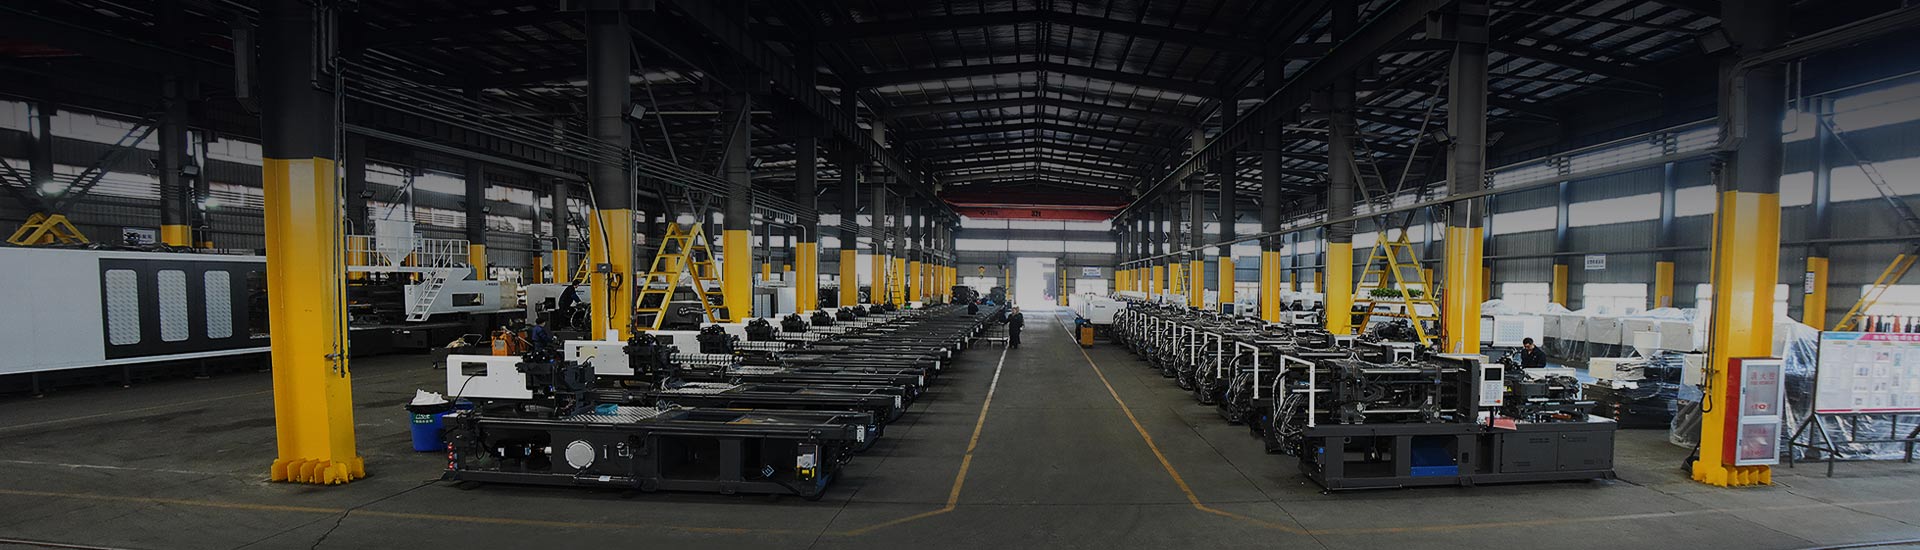
Enjeksiyon Makinesi Nedir?
Enjeksiyonlu kalıplama makinesi, plastik reçineyi ısıtıp eriten, daha sonra bunu kontrollü basınç altında kapalı bir çelik kalıba enjekte ederek katı bir parça oluşturan imalat ekipmanıdır. Parça kalıbın içinde soğuduktan sonra kalıp açılır, parça çıkarılır ve makine bu döngüyü genellikle vardiya başına binlerce kez tekrarlar. Bu tekrarlanabilir süreç, enjeksiyon kalıplama makinesinin yüksek hacimli üretim için en yaygın kullanılan plastik işleme ekipmanı kategorilerinden biri olmaya devam etmesinin nedenidir.
Her enjeksiyonlu kalıplama makinesi, birlikte çalışan iki işlevsel sistem etrafında inşa edilmiştir: erimiş reçineyi plastikleştiren ve dağıtan bir enjeksiyon ünitesi ve kalıbı enjeksiyon basıncına karşı kapalı tutan ve parça çıkışı için açan bir sıkıştırma ünitesi. Bu sistemlerin hidrolik olarak mı, elektrikle mi yoksa servo-hidrolik hibrit düzenlemeyle mi çalıştırıldığı, bu kılavuzun ilerleyen kısımlarında ele alınan farklı makine türlerini tanımlar.
Enjeksiyon kalıplama ekipmanı geniş bir boyut aralığına sahiptir. Küçük hassas makineler 100 tonluk kapama kuvvetinin oldukça altında çalışır, büyük yapısal uygulamalar ise birkaç bin tonluk makinelere ihtiyaç duyar. Bir referans noktası olarak, HIGHSUN'un HXM, HXH, HXZ ve HYD serilerini içeren kendi ürün yelpazesi şunları kapsar: 98 tondan 3.000 tona kadar sıkma kuvveti aralığı Bu da bu ekipman kategorisinin ne kadar geniş olduğunu gösteriyor.
2 Çekirdekli Sistemler Enjeksiyon ünitesi ve sıkma ünitesi
4 Temel Aşama Doldurma, paketleme, tutma, soğutma
98T'den 3.000T'ye Tipik sıkma kuvveti aralığı
Enjeksiyon Kalıplama Aşamaları: Doldurma, Paketleme, Tutma ve Soğutma
Enjeksiyon kalıplama prosedürü, tek bir işlemden ziyade kısa, tekrarlanan bir döngü olarak en iyi şekilde anlaşılır. Her enjeksiyon kalıplama işlemi, kalıbın kapatılması ve sıkıştırılması, doldurulması, paketlenmesi ve tutulması, soğutulması ve son olarak kalıbın açılması ve çıkarılması aşamalarından geçer. Bir parçanın boyutsal olarak doğru ve gözle görülür kusurlardan arınmış olup olmadığını belirleyen şey, yalnızca enjeksiyon kalıplama makinesinin tonajı değil, her aşamanın doğru yapılmasıdır.
1 Sıkıştırma Sıkıştırma ünitesi kalıbı kapatır ve iki yarımı, gelen eriyiğin basıncına direnmeye yetecek kuvvetle bir arada tutar.
2 Doldurma Vida ileri doğru hareket eder ve kalıp boşluğunu kontrollü bir hızda doldurmak için erimiş reçineyi nozül ve yolluk sistemi boyunca iter.
3 Paketleme ve Tutma Boşluğa ekstra malzeme sıkıştırmak için ek basınç uygulanır ve parça soğumaya başladıkça büzülme telafi edilir.
4 Soğutma Parça, çıkarıldıktan sonra şeklini koruyacak kadar sert olana kadar kapalı kalıbın içinde soğumaya devam eder.
5 Fırlatma Kalıp açılır, itici pimler bitmiş parçayı serbest bırakır ve bağlama ünitesi bir sonraki döngüyü başlatmak için tekrar kapanır.
Çevrim Basınç Profili
Bir kalıplama döngüsü boyunca açıklayıcı bağıl boşluk basıncı. Gerçek basınç eğrileri parça geometrisine, duvar kalınlığına ve malzemeye göre değişir.
Aşamaya Göre Döngü Süresi Paylaşımı
Soğutmanın tipik olarak toplam çevrim süresinin en büyük payını oluşturduğu üretimde yaygın olarak gözlemlenen genel model. Gerçek oranlar duvar kalınlığına ve malzemeye göre değişir.
Enjeksiyon Kalıplama Makinesi Bileşenlerinin Açıklaması
Bu bölüm, reçine girişinden bitmiş parçaya kadar her makinenin içindeki temel enjeksiyon kalıp ekipmanlarını parçalara ayırmaktadır. Bu bileşenlerin anlaşılması, ilk kurulumdan rutin operasyona ve sorun gidermeye kadar plastik enjeksiyon kalıplamanın günlük işlerini takip etmeyi kolaylaştırır.
Hazne Ham reçine topaklarını tutar ve bunları yerçekimiyle namluya besler. Pek çok üretim hattında hazne, çevredeki yardımcı makinelerin bir parçası olarak bir kurutucuya veya vakumlu yükleyiciye bağlanır.
Namlu ve Vida (Plastikleştirme Ünitesi) Isıtılmış haznenin içindeki dönen vida, reçineyi enjekte edilmeden önce iletir, sıkıştırır ve eritir. Vida geometrisi, sıkıştırma oranı ve uzunluk-çap oranı, işlenen reçine ailesiyle eşleştirilir.
Meme Erimiş reçineyi varilden kalıbın döküm kanalına yönlendirir. Nozül ucu tasarımı salya akmasını, basınç kaybını ve bir sonraki döngünün başlangıcında atışın kalıptan ne kadar temiz ayrıldığını etkiler.
Sıkıştırma Unit Enjeksiyon basıncına karşı iki kalıp yarısını kapalı tutar ve mekanik bir mafsal, doğrudan hidrolik silindirler veya iki plakalı bağlantı çubuğu silindir düzenlemesi kullanarak parça çıkarmak için kalıbı açar.
Kalıp Genellikle ayrı bir kalıp üreticisi tarafından sağlanan, bitmiş parçanın boşluğunu ve çekirdek geometrisini oluşturan ve soğutma kanalı düzenini tanımlayan hassas bir çelik alet.
Kravat Çubukları Merdane hareketini yönlendiren ve sıkma sırasında oluşan reaksiyon kuvvetini taşıyan çelik çubuklar, makine basınç altındayken kalıbın hizalı kalmasını sağlar.
Tahrik Sistemi Makine tipine bağlı olarak vida dönüşü, enjeksiyon ve sıkma hareketinin arkasındaki gücü hidrolik pompa, servo-hidrolik hibrit sistem veya tamamen elektrikli servo motorlar aracılığıyla sağlar.
Kontrol Sistemi (HMI) Operatörün her döngüde enjeksiyon hızı, basınç ve sıcaklık gibi proses parametrelerini ayarlamasına, saklamasına ve izlemesine olanak tanıyan dokunmatik ekran arayüzü ve programlanabilir kontrolör.
Makine Yapısına Genel Bakış
Tipik bir enjeksiyon kalıplama makinesi düzenine basitleştirilmiş yapısal genel bakış. Gerçek bileşen yerleşimi makine tipine ve üreticiye göre değişir.
Enjeksiyon Kalıplama Makinelerinin Çeşitleri ve Bunların Nasıl Ayırılacağı
Enjeksiyon kalıplama makineleri genellikle tahrik tipine ve sıkıştırma yapısına göre gruplandırılır. Tahrik tipi hidrolik, elektrik-hidrolik hibrit ve tamamen elektrikli makineleri kapsarken, kenetleme yapısı geleneksel mafsal tasarımını ve iki plakalı tasarımı kapsar. Bu kategorilerin en üstünde, çift renkli makineler ve özel PET veya PVC serileri gibi belirli bir süreç için oluşturulmuş özel konfigürasyonlar yer alır.
Yaygın Makine Tiplerinin Niteliksel Karşılaştırması
Herhangi bir belirli model için ölçülen performans değerlerini değil, göreceli eğilimleri göstermeyi amaçlayan niteliksel, açıklayıcı karşılaştırma.
Elektrik-Hidrolik Hibrit (Servo) Makinalar Servo tahrikli hidrolik pompayı geleneksel hidrolik çalıştırmayla birleştirin. Bu konfigürasyon, geniş bir tonaj aralığını kapsamakta ve hassasiyeti, enerji verimliliğini ve operasyonel esnekliği dengeleyerek, onu genel üretim için en yaygın olarak belirtilen enjeksiyon kalıplama makinesi kategorilerinden biri haline getirmektedir.
Tamamen Elektrikli Machines Sıkıştırma, enjeksiyon ve çıkarma için hidrolik yağı yerine servo motorları kullanın. Tipik olarak hızlı dinamik tepki, daha temiz bir çalışma ortamı ve güçlü tekrarlanabilirlik sunarlar; bu da hassas elektronik, tıbbi ve optik parçalara uygundur.
İki Plakalı Machines Geleneksel üç merdaneli mafsal tasarımını doğrudan bağlantı çubuğu silindirleriyle bağlanan iki büyük merdaneyle değiştirin. Bu düzen, bağlama kuvvetini büyük kalıplara eşit şekilde dağıtır ve büyük tonajlı uygulamalar için yaygındır.
Yüksek-Speed Machines İnce duvarlı, yüksek kavitasyonlu kalıplar için yüksek sertlikte bir çerçeveye ve hızlı enjeksiyon tepkisine sahiptir. Sıklıkla ambalajlama, ince duvarlı kaplar ve diğer hızlı döngülü, yüksek hacimli parçalar için kullanılırlar.
Çift Renkli ve Çok Malzemeli Makinalar İki veya daha fazla bağımsız enjeksiyon ünitesi ve döner veya kayar kalıp tablasıyla donatılmış olup, iki reçinenin veya iki rengin tek bir döngüde tek bir parça üzerine kalıplanmasına olanak tanır.
Özel PET ve PVC Makineleri Tek bir reçine ailesine özel olarak tasarlanmış vidalar, kovanlar ve sıcaklık kontrol sistemlerini kullanın. PET preform makineleri hızlı soğutma ve berraklık için optimize edilirken, PVC ve boru bağlantı makineleri PVC'nin ısı duyarlılığına uygun, korozyona dayanıklı bileşenler kullanır.
Sıkma Kuvveti ve Tonaj: Makinenin Parçaya Göre Boyutlandırılması
Genellikle ton cinsinden ifade edilen sıkıştırma kuvveti, erimiş reçine basınç altında boşluğu doldururken sıkıştırma ünitesinin kalıbı kapalı tutmak için ne kadar kuvvet uygulayabileceğini açıklar. Tonaj genellikle parçanın öngörülen alanına, kullanılan reçine için uygun bir boşluk basınç faktörüne ve makul bir güvenlik marjına göre tahmin edilir ve daha sonra son boyutlandırma öncesinde kalıp üreticisi veya makine tedarikçisi ile onaylanır.
Makine Serisine Göre Sıkma Kuvveti
Makine serilerine göre yaygın olarak bulunan kenetleme kuvveti için yaklaşık referans aralıkları. Kesin teklifler üreticiye ve modele göre değişir.
Parça Kategorisine Göre Tonaj Referansı
Aşağıdaki tablo tonajın parça kategorisine göre nasıl sıralandığına dair genel bir başlangıç noktası vermektedir. Belirli bir parça ve kalıp için uygun tonaj hesaplamasının yerine geçmez, erken planlama için bir referanstır.
| Tonaj Aralığı | Tipik Parça Örnekleri | Ortak Makine Tipi |
|---|---|---|
| 200 tonun altında | Küçük hassas bileşenler, konektörler, kapaklar ve kapaklar | Tamamen elektrikli veya küçük hibrit servo makineler |
| 200 ila 600 ton | Ev ürünleri, PET ön kalıpları, orta boy cihaz parçaları | Hibrit servo veya özel PET makineleri |
| 600 ila 1.200 ton | Otomotiv iç panelleri, büyük kasalar, boru bağlantı parçaları | Hibrit servo veya iki plakalı makineler |
| 1.200 ton ve üzeri | Büyük otomotiv gövde panelleri, paletler, büyük cihaz muhafazaları | İki merdaneli makineler |
Doğru Enjeksiyon Ünitesinin Seçilmesi
Enjeksiyon ünitesi reçineyi eritme ve dağıtma işini yapar, bu nedenle yalnızca tonajla seçilmek yerine parça ve malzemeye göre boyutlandırılması ve yapılandırılması gerekir. Aynı sıkma kuvvetine sahip iki makine, eğer enjeksiyon üniteleri bilye boyutuna ve reçine davranışına uygun değilse, aynı iş için yine de uygun olmayabilir.
Atış boyutunun ve plastikleştirme kapasitesinin, gelecekteki kalıplar için bir miktar yedek kapasiteyle birlikte en ağır parçayı ve yollukları kapsadığını doğrulayın.
Dolgu maddeleri ve katkı maddeleri kesme ve ısı ihtiyaçlarını değiştirdiğinden, vida uzunluğu-çap oranını ve sıkıştırma oranını reçine ailesiyle eşleştirin.
Hızlı doldurma süreleri gerektiren ince duvarlı veya uzun akış yolu parçalarına karşı maksimum enjeksiyon basıncını ve hızını kontrol edin.
PVC, cam dolgulu veya diğer zorlu reçineler için korozyona dayanıklı veya aşınmaya dayanıklı vida ve kovan işlemlerini düşünün.
Döngü süresi namlunun bir sonraki atışı ne kadar hızlı hazırlayabileceğiyle sınırlıysa, karşı basıncı ve plastikleşme oranını gözden geçirin.
Meme tipinin ve sıcaklık kontrol bölgelerinin, PET gibi neme veya termal bozulmaya duyarlı malzemelere uygun olduğunu doğrulayın.
Yardımcı Makine ve Destek Ekipmanları
Enjeksiyon kalıplama makinesini ve destek makinelerini sırayla seçmek yerine birlikte seçmek, daha dengeli bir üretim hücresi üretme eğilimindedir. Yardımcı makineler, enjeksiyon kalıplama makinesinin kendisi yedek çevrim kapasitesine sahip olsa bile, enjeksiyon kalıplama hücresinde sıklıkla sınırlayıcı faktördür. Verimi karşılayamayan bir kurutucu, daha küçük bir kalıp için boyutlandırılmış bir soğutucu veya yavaş erişim döngüsüne sahip bir çıkış robotunun her biri, genel çıktıyı sınırlayan yardımcı makine darboğazı haline gelebilir; bu nedenle yardımcı ekipman boyutlandırması, tonaj ve enjeksiyon ünitesi seçimiyle aynı ilgiyi hak eder. Bu, birden fazla destek sisteminin aynı anda koordineli kalması gereken çok boşluklu aile kalıpları ve sıcak yolluk takımları gibi karmaşık enjeksiyon kalıp tasarımlarına yönelik yardımcı makineler için daha da önemlidir.
Malzeme Kurutucular ve Yükleyiciler PET gibi higroskopik reçinelerdeki nemi giderin ve önceden kurutulmuş malzemeyi otomatik olarak besleyin, böylece hazne etrafında elle yapılan işlemleri azaltır.
Kalıp Temperature Controllers Çevrim süresini, yüzey kaplamasını ve boyutsal stabiliteyi etkileyen sabit bir boşluk yüzey sıcaklığını korumak için kalıpta su veya yağ sirküle edin.
Su Soğutucular Kalıba ve bazı kurulumlarda tambura soğutulmuş su sağlayarak, genellikle döngü süresinin en büyük payını oluşturan soğutma aşamasını destekleyin.
Robotik Çıkış Sistemleri Bitmiş parçaları ve kızakları kalıp alanından otomatik olarak çıkarın, çıkarma aşamasını kısaltın ve gözetimsiz üretimi destekleyin.
Granülatörler ve Yeniden Öğütme Sistemleri Yollukları, yollukları ve reddedilen parçaları kullanılabilir yeniden öğütme işlemine tabi tutun; bu, önemli miktarda hurda hacmi oluşturan aile kalıpları için önemli bir adımdır.
Sıcak Yolluk Kontrolörleri Özellikle karmaşık, çok boşluklu kalıp tasarımları için önemli olan sıcak yolluk kalıplarında bölge bölge sıcaklığı yönetin.
Malzeme Hususları: Reçine, Polietilen ve Mühendislik Plastikleri
Reçine aileleri arasındaki enjeksiyon kalıp işlemedeki farklılıklar, neden her iş için tek bir makine kurulumunun işe yaramadığını açıklamaktadır. Reçine enjeksiyonlu kalıplama işlemi büyük ölçüde malzemenin eridikten sonra nasıl davrandığına bağlıdır; akış uzunluğu, büzülme oranı ve kesme ve ısıya karşı hassasiyet dahil.
Reçine Enjeksiyonlu Kalıplama Prosesinin Temelleri
Her reçine enjeksiyonlu kalıplama işlemi erime davranışıyla başlar. Cam elyaf takviyeli mühendislik reçineleri genellikle daha yüksek namlu sıcaklıklarına, daha yüksek enjeksiyon basıncına ve aşınmaya dayanıklı vidalara ihtiyaç duyarken, dolgusuz ticari reçineler genellikle daha geniş bir işleme penceresiyle daha düşük sıcaklıklarda işlenir.
Kısa Bir Polietilen Enjeksiyon Kalıplama İşleme Kılavuzu
Polietilen, kapaklarda, kapaklarda, ince duvarlı ambalajlarda ve ev ürünlerinde yaygın olarak kullanılan yarı kristal bir reçinedir. Genellikle düşük nem hassasiyeti ve geniş bir erime sıcaklığı penceresiyle işlenir, ancak kalıp tasarımında çekmenin hesaba katılması gerekir ve yüksek yoğunluklu ve düşük yoğunluklu kaliteler genellikle tek bir tarif olarak ele alınmak yerine ayrı ayrı ayarlanır.
BMC veya toplu kalıplama bileşiği gibi termoset malzemeler, termoplastiklerden farklı şekilde işlenir. Erken sertleşmeyi önlemek için namlu nispeten soğuk tutulurken kalıbın kendisi ısıtılır, böylece parça boşluğu doldurduktan sonra sertleşir, bu nedenle BMC özellikli makineler standart bir termoplastik presten farklı bir namlu ve kontrol konfigürasyonu kullanır. PVC de kendi yolunu takip eder, çünkü ısıya duyarlılığı korozyona dayanıklı vidalar ve sıkı bir şekilde kontrol edilen namlu sıcaklıkları gerektirirken, PET şeffaflığı korumak için kapsamlı bir ön kurutma ve hızlı, eşit soğutma gerektirir.
Enjeksiyonla Kalıplanmış Parçalar için Temel Uygulamalar
Enjeksiyonla kalıplanmış parçalar ve enjeksiyon kalıplama ürünleri, tek kullanımlık ambalajlardan yıllarca sürekli hizmet için derecelendirilmiş yapısal bileşenlere kadar neredeyse her kategorideki üretilmiş ürünlere ulaşır. Cihaz enjeksiyonlu kalıplama tek başına çamaşır makinesi tamburlarından buzdolabı kapı kaplamalarına kadar her şeyi kapsar; farklı bir kalıp, vida ve döngü kurulumuyla aynı çekirdek prosesi aynı zamanda otomotiv iç kaplaması, tıbbi cihaz muhafazaları ve elektrik muhafazaları da üretir.
Otomotiv Parçaları Tüketici Elektroniği Ambalaj ve İçecek Şişeleme Endüstriyel Bileşenler Tüketici Ürünleri Tıbbi Cihazlar İnşaat ve İnşaat
Highsun Hakkında
Ningbo Highsun Plastic Machinery Co., Ltd.'nin merkezi Çin'in Ningbo şehrindeki Beilun Bilim ve Teknoloji Parkı'nda bulunmaktadır; bu bölge sektörde plastik makine imalatı merkezi olarak yaygın olarak bilinmektedir. Fabrika birden fazlasını kapsıyor 120.000 metrekare ve HIGHSUN marka enjeksiyon kalıplama makineleri üretmeye kendini adamıştır.
Yaklaşık yirmi yıllık odaklı gelişim ve ana şirketindeki elli yılı aşkın deneyim üzerine inşa edilen HIGHSUN Machinery, Ningbo'daki ilk üç enjeksiyon kalıplama makinesi üreticisi ve Çin'deki ilk on plastik kalıplama makinesi üreticisi arasında kabul edilmiştir. Şirket, yaklaşımını, hedef odaklı üretim kalitesi standardı ile eşleştirilen rafine üretim süreci yönetimi olarak tanımlıyor.
HIGHSUN'un ürün yelpazesi, 98 tondan 3.000 tona kadar kapama gücüne sahip elektrikli-hidrolik hibrit makineler, iki merdaneli makineler, yüksek hızlı makineler, tek ve çift renkli makineler, BMC makineleri ve özel PET ve PVC serilerini kapsamaktadır. Standart katalog spesifikasyonlarının dışında kalan projeler için özelleştirilmiş konfigürasyonlar mevcuttur. Bir enjeksiyon kalıplama makinesi tedarikçisi olarak HIGHSUN, çalışma felsefesini, günlük operasyonlara rehberlik eden müşteri odaklı bir yaklaşımla mükemmellik ve kalıplama mükemmelliğini takip etmek olarak tanımlıyor.
120.000 m2 Fabrika ayak izi
98T'den 3.000T'ye Sıkıştırma force range
İlk 3 / İlk 10 Ningbo / Çin sıralaması

HXM Servo Makinesi Akıllı bir servo tahrik sistemi etrafında inşa edilmiş, geniş bir tonaj aralığını kapsayan elektrikli-hidrolik hibrit servo serisi. Seriyi Görüntüle
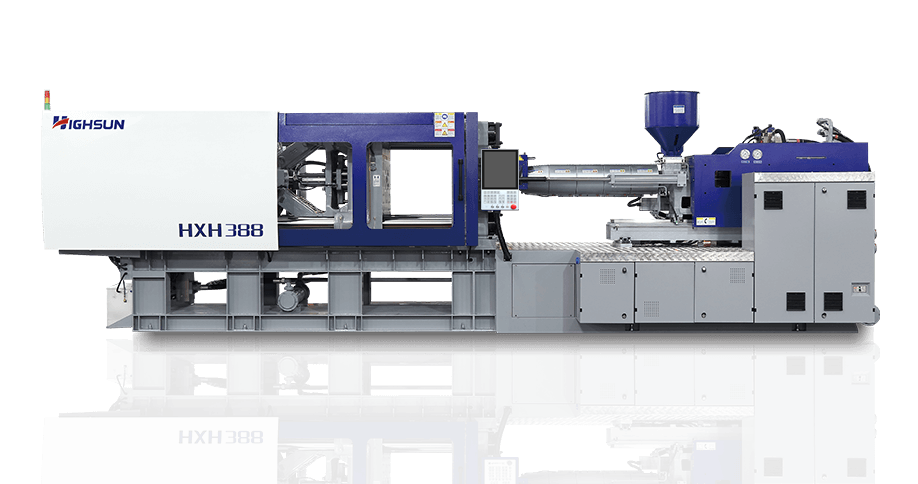
HXH Yüksek Hızlı Makine Yüksek-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Seriyi Görüntüle

HXZ İki Merdane Makinası Kompakt yapı ve düzgün sıkma kuvveti dağıtımı için tasarlanmış büyük tonajlı iki plakalı seri. Seriyi Görüntüle

HYD Tamamen Elektrikli Seri Hassas, temiz üretim için sıkma, enjeksiyon ve çıkarma işlemleri boyunca tam servo-elektrikli tahrik. Seriyi Görüntüle

PET Preformu Machine Preform üretiminde hızlı soğutma ve boyutsal tutarlılık için tasarlanmış özel PET serisi. Seriyi Görüntüle
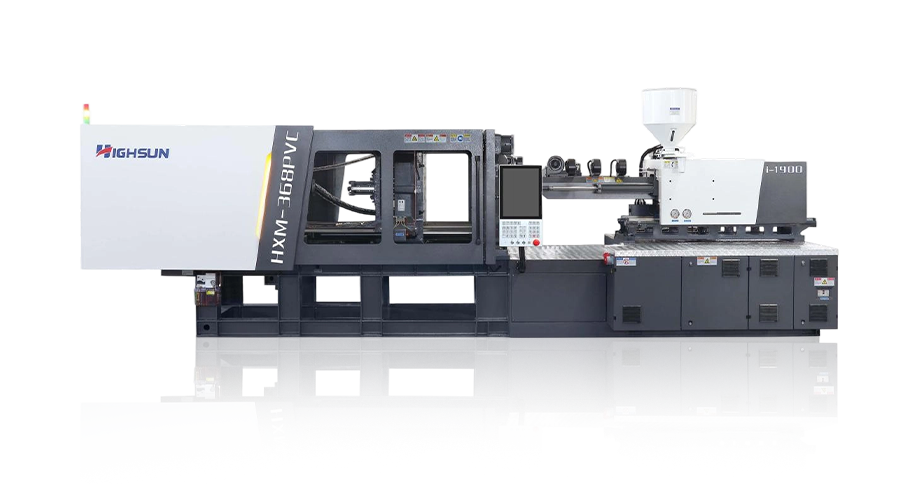
PVC Enjeksiyon Makinesi Boru bağlantı parçaları ve ilgili ürünlere uygun, korozyona dayanıklı bileşenlere sahip PVC'ye özel seri. Seriyi Görüntüle
Sıkça Sorulan Sorular
1. Çeyrek Enjeksiyon kalıplama makinesi nedir?
Enjeksiyonlu kalıplama makinesi, plastik reçineyi eriten ve onu basınç altında kapalı bir kalıba enjekte eden ve burada soğuyarak bitmiş bir parça haline getiren bir imalat ekipmanıdır. Seri üretilen plastik bileşenlerin çoğunun arkasındaki temel ekipman parçasıdır.
2. Çeyrek Enjeksiyon kalıplama makinesi nasıl çalışır?
Tekrarlanan bir döngüyle çalışır: kalıp kapanır ve sıkıştırılır, erimiş reçine boşluğu doldurur, paketleme ve tutma basıncı büzülmeyi telafi eder, parça soğur ve kalıp açılır, böylece bitmiş parça döngü tekrarlanmadan önce çıkarılabilir.
3. Çeyrek Enjeksiyon kalıplama makinelerinin farklı türleri nelerdir?
Yaygın kategoriler arasında hidrolik makineler, elektrikli-hidrolik hibrit makineler, tamamen elektrikli makineler, iki merdaneli makineler, yüksek hızlı makineler ve çift renkli makinelerin yanı sıra belirli reçineler için üretilmiş özel PET ve PVC serileri yer alır.
4. Çeyrek Enjeksiyon kalıplama makinesini nasıl seçerim?
Parçanızın sıkma kuvveti gereksiniminden, dozaj boyutundan ve reçinesinden başlayın, ardından bunları sürücü tipi, merdane boyutu ve kontrol sistemi ile belirli bir tedarikçinin otomasyon ve malzeme ihtiyaçlarınızı ne kadar iyi destekleyebileceğiyle eşleştirin.
S5 Hangi boyutta enjeksiyon kalıplama makinesine ihtiyacım var?
Makine boyutu genellikle en büyük parçanızın öngörülen alanına, malzemenizin gerektirdiği boşluk basıncına ve atış ağırlığınıza göre belirlenir; dolayısıyla doğru boyut, çalıştırmayı planladığınız belirli parçalara ve kalıplara bağlıdır.
S6 Kaç ton enjeksiyon kalıplama makinesine ihtiyacım var?
Tonaj gereklilikleri, küçük hassas bileşenler için 100 tonun altından, büyük yapısal parçalar için birkaç bin tona kadar büyük farklılıklar gösterir; bu nedenle tonaj, genel bir ortalamadan varsayılmak yerine genellikle parça başına hesaplanır.
S7 Enjeksiyon kalıplama makinesi tonajını nasıl hesaplarım?
Tonaj genellikle parçanın öngörülen alanının reçine için uygun bir boşluk basınç faktörü ile çarpılması, ardından bir güvenlik marjının eklenmesiyle tahmin edilir; bu hesaplama genellikle son boyutlandırmadan önce kalıp üreticisi veya makine tedarikçisi ile onaylanır.
S8 Doğru enjeksiyon ünitesini nasıl seçerim?
Enjeksiyon ünitesinin püskürtme boyutunu ve plastikleştirme kapasitesini en ağır parçanız ve kızaklarla eşleştirin, ardından PVC, PET ve cam dolgulu mühendislik plastiklerinin her biri farklı vida ve kovan konfigürasyonları gerektirdiğinden vida tasarımının reçinenize uygun olduğunu doğrulayın.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
