 ENG


Hızlı Cevap: Doğruyu Nasıl Seçersiniz? Enjeksiyon Makinesi
Doğru enjeksiyonlu kalıplama makinesini seçmek, kapama kuvvetini, atış boyutunu ve tahrik tipini tesisin gerçekte üretmeyi planladığı parçalarla eşleştirmekle başlar, ardından bu hassasiyeti, malzeme uyumluluğunu, enerji kullanımını, ayak izini, otomasyona hazır olup olmadığını ve tedarikçiden uzun vadeli desteği kontrol etmekle başlar. enjeksiyon kalıplama makinesi fabrikası hepsi günlük üretim hedeflerine uygun. Aşağıdaki bölümler, referans çizelgeleri, karşılaştırma tabloları ve yaygın plastik işleme uygulamalarından alınan sorun giderme genel bakışıyla birlikte on pratik faktörü sırayla ele almaktadır.
- Sıkma Kuvveti ve Tonajı - tonajı parçanın öngörülen alanına ve duvar kalınlığına göre eşleştirin
- Atış Boyutu ve Namlu Kapasitesi - atış ağırlığını namlu kapasitesinin uygulanabilir bir payı dahilinde tutun
- Hidrolik Elektrikli veya Hibrit Tahrik - tonaj sınıfına ve çevrim düzenine uygun tahrik tipini seçin
- Hassasiyet ve Kontrol Sistemi - dar toleranslı parçalar için kapalı döngü geri bildirimini onaylayın
- Malzeme Uyumluluğu - Kullanılan reçine ailesine göre vida ve kovan tasarımını kontrol edin
- Enerji Verimliliği - Planlanan vardiya düzeni için yük seviyelerindeki göreceli enerji tüketimini karşılaştırın
- Makine Ayak İzi ve Kalıp Uyumu - Bağlantı çubuğu aralığını, kalıp yükseklik aralığını ve zemin alanını doğrulayın
- Otomasyona Hazırlık - robot montaj arayüzünü ve giriş çıkış senkronizasyonunu kontrol edin
- Bakım Beklentileri - görev döngüsüne göre rutin yağ, vida ve hizalama kontrollerini planlayın
- Üretici Desteği - fabrikanın mühendislik derinliğini ve yedek parça ağını değerlendirmek
Sıkma Kuvveti ve Tonaj Gereksinimleri
Sıkıştırma kuvveti, erimiş plastik basınç altında itilirken kalıbın yarılarını kapalı tutar ve bu genellikle alıcıların herhangi bir makineyi incelerken karşılaştırdığı ilk spesifikasyondur. enjeksiyon kalıplama makinesi fabrikası . Plastik işlemede yaygın bir yaklaşım, parçanın öngörülen alanından ve kızaklarından bağlama tonajını, ilgili reçine ve duvar kalınlığına bağlı olarak tipik olarak inç kare başına kabaca 3 ila 5 ton arasına düşen bir basınç faktörüyle çarparak tahmin etmektir.
Bir kalıbın çok az sıkma kuvveti ile bir makine üzerinde çalıştırılması, kalıbın enjeksiyon sırasında hafifçe çatlamasına neden olabilir, bu da ayırma hattı boyunca parlama oluşmasına neden olabilir; küçük bir kalıbın büyük boyutlu bir makine üzerinde çalıştırılması ise döngü başına enerji tüketimini artırır ve bağlantı çubukları ve merdanelerde gereksiz aşınmaya neden olur. Tonajın öngörülen parça alanına yakın şekilde eşleştirilmesi, kalıbın ömrü boyunca hem parça kalitesini hem de makinenin ömrünü korur.
Parça Kategorisine Göre Tipik Sıkma Kuvveti
95 ton Küçük Parçalar
240 ton Ev
600 ton Otomotiv
1400T Büyük Parçalar
Genel parça kategorisine göre açıklayıcı orta nokta referansı, gerçek tonaj duvar kalınlığına ve kapı tasarımına göre değişir
| Sıkıştırma Kuvveti Aralığı | Tipik Merdane Sınıfı | Ortak Uygulamalar |
|---|---|---|
| 60T'den 130T'ye | Kompakt | Küçük hassas bileşenler, konektörler, kapaklar |
| 130T'den 350T'ye | Orta Boy | Ev goods, appliance housings |
| 350T'den 850T'ye | Büyük | Otomotiv interior and structural parts |
| 850T ve Üzeri | Ekstra Büyük İki Merdaneli | Paletler, büyük otomotiv ve endüstriyel parçalar |
Parça Geometrisinin Yanında Sıkma Kuvvetinin Okunması
Dişler, çıkıntılar ve ince akan bölümlerin tümü, bir makinenin kapalı tutması gereken etkili öngörülen alanı değiştirir; bu nedenle, benzer bir taslağa sahip iki parça, duvar kalınlığı ve kaburga sayısı hesaba katıldığında yine de farklı tonaj gerektirebilir. Bir makine sınıfına kilitlemeden önce kalıp tasarımcısıyla kısa bir görüşme, projenin ilerleyen aşamalarında küçük veya büyük boyutlu bir seçimi önlemek için genellikle yeterlidir.
Atış Boyutu ve Namlu Kapasitesi Eşleştirmesi
Enjeksiyon kalıplama makinesi atış boyutu, bir makinenin tek bir döngüde dışarı itebileceği erimiş plastiğin maksimum hacmini veya ağırlığını tanımlar ve tek başına sıkıştırma tonajı yerine namlu kapasitesine göre kontrol edilmesi gerekir. Kalıplama uygulamasında sıklıkla takip edilen bir kılavuz şudur: atış ağırlığı tipik olarak namlunun nominal kapasitesinin kabaca yüzde 40 ila yüzde 75'i arasında olmalıdır eriyik kalma süresini ve plastikleşme kalitesini uygulanabilir bir aralıkta tutmak.
Atış ağırlığı bu bandın çok altına düştüğünde, reçine ısıtılmış namlunun içinde daha fazla zaman harcar ve bu da hassas malzemelerde termal bozulma riskini artırır. Bilye ağırlığı bandın çok üzerine çıktığında, makine malzemeyi mevcut çevrim süresi içerisinde tamamen plastikleştirmede zorluk yaşayabilir ve bu durum, püskürtmeden püskürtmeye tutarsız erime kalitesine yol açabilir.
- Vida çapının reçine viskozitesi ve istenen çıktı hızıyla eşleştiğini doğrulayın
- Hedef döngü süresine göre vida iyileşme süresini kontrol edin
- Şu anda kullanımda olan reçine ailesi için sıkıştırma oranını gözden geçirin
- Mümkün olduğunda belirli bir kalıba ilişkin atış ağırlığı deneme verilerini enjeksiyonlu kalıplama makinesi fabrikasından isteyin
Hidrolik Elektrikli ve Hibrit Makina Çeşitleri
Hidrolik ve elektrikli enjeksiyon kalıplama makinesinin karşılaştırılması büyük ölçüde her bir tahrik hattının giriş gücünü kelepçe hareketine, enjeksiyon hızına ve tutma basıncına nasıl dönüştürdüğüne bağlıdır. Hidrolik sistemler, yağı silindirler arasında hareket ettirmek için bir pompa ve valf kümesi kullanır; bu, büyük tonajlı ve ağır işlerde yaygın olarak kullanılan, olgun ve iyi anlaşılmış bir yaklaşımdır. Elektrikli makineler, her eksende servo motorlar ve bilyalı vidalar kullanır ve atölyeye daha az ısı salınarak programlanabilir hız ve konum kontrolü sunar. Hibrit makineler, servo tahrikli bir hidrolik pompayı elektrik destekli eksenlerle birleştirerek sıkma gücünü daha hızlı yanıt ve daha düşük rölanti çekişi ile birleştirmeyi amaçlamaktadır.
Hidrolik Elektrik ve Hibrit Özellikleri
Elektrik Hibrit Hidrolik
Belirli bir makine testi sonucunu değil, tipik sürücü davranışını temel alan genel karakteristik karşılaştırması
İki Plakalı ve Yüksek Hızlı Yapılandırmalar
Çok büyük veya çok hızlı döngülü uygulamalar için, iki merdane tasarımı, geleneksel dört bağlantı çubuğu düzenini ortadan kaldırarak, büyük otomotiv ve palet sınıfı parçalara uygun daha geniş bir kalıp montaj alanı sağlar. Yüksek hızlı konfigürasyonlar bunun yerine hızlı enjeksiyonun yanı sıra hızlı kalıp açma ve kalıp kapatma hareketine odaklanır; bu, ince duvarlı ambalajlara ve döngü süresinin çıktıyı yönlendirdiği tek kullanımlık ürünlere uygundur.
Hassas Tekrarlanabilirlik ve Kontrol Sistemi
Tutarlı duvar kalınlığı, bir üretim süreci boyunca boyutsal stabilite ve istikrarlı döngüden döngüye tekrarlanabilirlik, yalnızca tonajdan ziyade büyük ölçüde kontrol sistemine bağlıdır. Duyarlı bir insan makine arayüzü ile eşleştirilen kapalı döngü basıncı ve konum geri bildirimi, operatörün enjeksiyon hızı profillerini, basınç geçiş noktalarını tutmayı ve soğutma süresini temel bir açık döngü sisteminin eşleştiremeyeceği bir çözünürlükle kilitlemesine olanak tanır.
Sıkı boyut toleransına, ince geçme özelliklerine veya otomotiv iç kaplaması gibi kozmetik yüzeye sahip parçalar, bu özellikler özellikle atıştan atışa değişime karşı hassas olduğundan, genellikle çok kademeli enjeksiyon ve basınç tutma profillerine sahip servo tahrikli veya hibrit platformlardan yararlanır.
PP'den Mühendislik Reçinelerine Malzeme Uyumluluğu
Kapaklar, kapaklar ve ince duvarlı kaplar gibi PP uygulamalarına yönelik bir enjeksiyon kalıplama makinesi, polipropilen nispeten kolay aktığı ve ısıya daha duyarlı reçinelerle karşılaştırıldığında oldukça geniş bir işleme penceresi boyunca işlenebilir kaldığı için tipik olarak orta düzeyde geri basınçlı genel amaçlı bir vida tasarımı kullanır.
PVC, uçucu gazları serbest bırakmak ve yüksek namlu sıcaklığında malzemenin parçalanmasını önlemek için düşük sıkıştırmalı, havalandırmalı bir namlu ve vida düzeni gerektirirken, PET genellikle içsel viskoziteyi korumak için sıkı sıcaklık kontrolü ile eşleştirilmiş hızlı döngülü, iyi kurutulmuş bir besleme sistemine ihtiyaç duyar. Yapısal parçalar için kullanılan dolgulu ve güçlendirilmiş mühendislik reçineleri genellikle daha yüksek enjeksiyon basıncı kapasitesine ve aşınmaya dayanıklı kovan ve vida işlemine ihtiyaç duyar. Çalışan tesisler otomotiv parçaları için enjeksiyon kalıplama makinesi Cam dolgulu naylon konektörlerden yumuşak dokunuşlu üst kalıplamaya kadar bu malzeme ailelerinden birkaçı sıklıkla aynı üretim alanında karıştırılıyor, dolayısıyla bir vardiya boyunca vida ve namlu esnekliği ham tonaj kadar önemli.
| Reçine Ailesi | İşleme Notu | Tipik Kullanım |
|---|---|---|
| Polipropilen | Geniş işleme penceresi, genel amaçlı vida | Kapaklar, kapaklar, ince duvarlı kaplar |
| PVC | Havalandırmalı namlu, düşük sıkıştırma vidası | Boru bağlantı parçaları, profil bileşenleri |
| PET | Kapsamlı kurutma ve sıkı sıcaklık kontrolü gerektirir | Preformlar, paketleme bileşenleri |
| Cam Dolgulu Naylon | Aşınmaya dayanıklı namlu ve vida işlemi önerilir | Otomotiv and structural connectors |
Enerji Verimliliği ve İşletme Tüketimi
Elektrikli tahrik eksenleri genellikle gücü gerçek zamanlı yüke yaklaştırırken, geleneksel bir hidrolik pompa, çok az mekanik işin gerçekleştiği kelepçe bekleme ve soğutma aşamalarında bile yağın sirkülasyonunu sağlar. Bu, tüm elektrikli ve hibrit makinelerin, özellikle enjeksiyon süresine göre soğuma süresi uzun olan kalıplarda, tam kalıplama döngüsü boyunca daha düşük bir bağıl enerji çekimi gösterme eğiliminde olmasının ana nedenlerinden biridir. Servo ve sabit deplasmanlı hidrolik pompaların teknik tartışması, çıktının sabit bir akış hızında çalışmak yerine anlık talebe göre ölçeklenmesi nedeniyle, kısmi yük ve döngünün boşta kalan bölümleri sırasında servo ve elektrikli platformlar için elektrik tüketiminin gözle görülür şekilde daha düşük olduğuna işaret etmektedir.
Üretim Yükünde Bağıl Enerji Çekişi
Hidrolik Hibrit Elektrik
Belirli bir makineden ölçülen çıktı değil, yüke karşı enerji çekiş modelinin kavramsal gösterimi
Kalın duvarlı paketleme gibi enjeksiyon süresine göre soğutma süreleri uzun olan tesisler, uygun tonaj sınıflarının hibrit veya elektrikli tahriklere kaydırılmasıyla en büyük göreceli kazancı elde etme eğilimindedir; bunun nedeni, geleneksel bir sistemdeki hidrolik pompanın, aksi takdirde boşta kalan pencerenin çoğunda çalışmaya devam etmesidir.
Makine Ayak İzi ve Kalıp Uyumluluğu
Tonajın ötesinde bir makinenin, bağlantı çubuğu aralığı, merdane boyutu, minimum ve maksimum kalıp yüksekliği ve ejektör stroku ile tanımlanan fiziksel bir ayak izi vardır; bunların tümü hem söz konusu kalıba hem de mevcut zemin ve tavan alanına sığmalıdır. Bağlantı çubuğu aralığından daha geniş olan bir kalıp, tonajın parçaya ne kadar yakın eşleştiğine bakılmaksızın monte edilemez.
Enjeksiyon Makinesi Structure Overview
Basitleştirilmiş yapısal gösterim, gerçek makine düzeni tonaj ve seriye göre değişir
İki merdaneli büyük tonajlı makineler genellikle kalıp açık ekseni boyunca daha uzun bir ayak izine ve kalıp değişiklikleri için daha yüksek tavan açıklığına ihtiyaç duyar; bu nedenle, yalnızca kağıt spesifikasyonlarına dayalı bir tonaj sınıfına karar vermeden önce tesis yerleşimi ve vinç kapasitesi enjeksiyon kalıplama makinesi fabrikasıyla teyit edilmeye değerdir.
Otomasyon ve Robotik Entegrasyona Hazırlık
Mevcut üretim hatlarının çoğu, parça çıkarma, ekleme yerleştirme veya kalıp etiketleme için kalıplama makinesini üstten girişli veya yandan girişli bir robotla eşleştirir; bu nedenle otomasyona hazır olma durumu, robotikleri sonradan akla gelen bir düşünce olarak ele almak yerine erken kontrol edilmeye değerdir. Sabit plaka üzerinde standartlaştırılmış bir montaj arayüzü, kalıplama döngüsüyle senkronize edilmiş dijital giriş ve çıkış noktaları ve harici ekipmanı temiz bir şekilde tetikleyebilen bir kontrol sisteminin tümü, bir robot veya aşağı yönde konveyör eklendiğinde entegrasyon süresini azaltır.
Bir operatörün birden fazla makineyi aynı anda denetlediği hücre tarzı üretimi planlayan tesisler, genellikle hat boyunca benzer kontrol arayüzünü ve otomasyon protokolünü paylaşan modellerin seçilmesinden yararlanır; çünkü bu tutarlılık, operatör eğitimini kısaltır ve atölye genelinde yedek parça planlamasını basitleştirir.
Bakım Gereksinimleri ve Uzun Süreli Güvenilirlik
Rutin enjeksiyonlu kalıplama makinesi bakımı, hidrolik yağın durumunu ve filtrelemeyi, namlu ve vida aşınma muayenesini, bağlantı çubuğu ve merdane hizalama kontrollerini ve kontrol sistemi kalibrasyonunu kapsar ve her görevin sıklığı görev döngüsüne, reçine aşındırıcılığına ve ortam atölye koşullarına bağlıdır. Aşındırıcı cam dolgulu reçineyi günün her saati çalıştıran bir makine, doğal olarak, dolgusuz PP çalıştıran hafif yüklü bir makineye göre daha sık vida ve kovan muayenesine ihtiyaç duyar.
| Belirti | Ortak Neden | Önerilen İlk Kontrol |
|---|---|---|
| Düşük sıkma veya enjeksiyon basıncı | Aşınmış contalar, pompa aşınması veya yanlış kalibre edilmiş sensör | Hidrolik yağ seviyesini ve pompa durumunu kontrol edin, ardından sensör kalibrasyonunu doğrulayın |
| Makine sıcak çalışıyor | Yağ soğutucusu tıkalı veya soğutma sıvısı akışı düşük | Proses ayarlarını yapmadan önce ısı eşanjörünü ve soğutma sıvısı hatlarını inceleyin |
| Makine enjeksiyon yapmıyor | Güvenlik kapısı kilidi, boş hazne veya tıkalı püskürtme ucu | Kilitlerin devrede olduğunu ve malzeme beslemesinin kesintisiz olduğunu doğrulayın |
| Ayrım hattında flaş | Yetersiz sıkma kuvveti veya kalıbın yanlış hizalanması | Tonajı parça alanına göre yeniden kontrol edin ve kalıp ayırma hattını inceleyin |
Basit bir enjeksiyon kalıplama makinesi sorun giderme günlüğü tutmak, belirtileri, değişimi ve reçine partisini not etmek, genellikle tek seferlik izole onarımlardan daha hızlı bir modeli ortaya çıkarır ve teknik bir ziyaretin gerekli olması durumunda üreticinin servis ekibine yararlı bir bağlam sağlar.
Güvenilir Birini Seçmek Enjeksiyon Makinesi Manufacturer
Bir spesifikasyon sayfası hikayenin yalnızca bir kısmını anlatır, bu nedenle enjeksiyon kalıplama makinesi üreticisinin ekipmanın arkasında değerlendirilmesi, tonaj tablolarının karşılaştırılması kadar önemlidir. Kendi bünyesinde mühendisliğe, geniş bir sıkma kuvveti aralığına ve yerleşik bir parça ve servis ağına sahip bir plastik enjeksiyon kalıplama makinesi üreticisi, bir hattın yedek parçaya, proses ayarına veya özel bir kalıp arayüzüne ihtiyacı olduğunda genellikle daha hızlı yanıt verebilir.
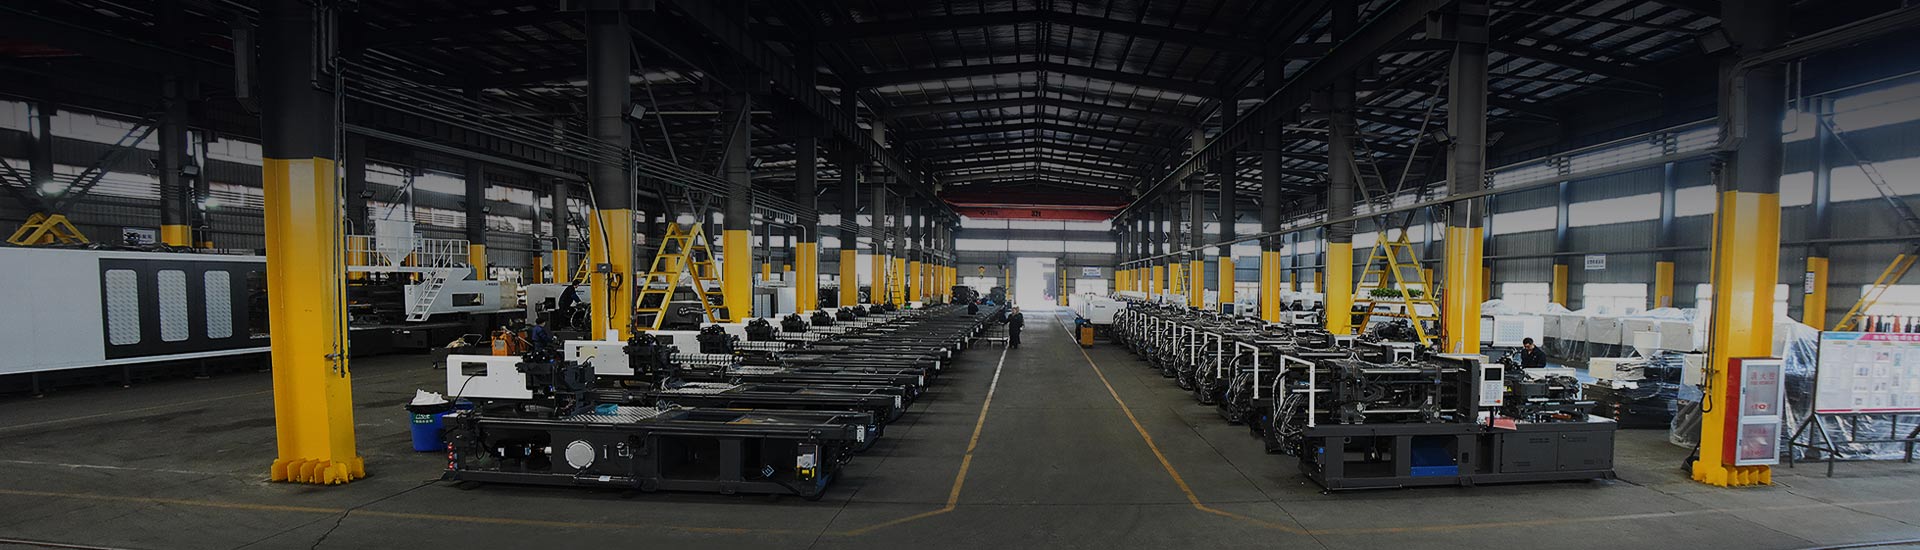
Ningbo Highsun Plastic Machinery Co., Ltd., ülkenin plastik makine tedarik zinciriyle yakından ilişkili bir bölge olan Ningbo'daki Beilun Bilim ve Teknoloji Parkı'nda yerleşik Çin tesislerindeki enjeksiyon kalıplama makinesi üreticisinin bir örneğidir. Fabrika 120.000 metrekareden fazla bir alanı kaplamaktadır ve 98 tondan 3000 tona kadar bir sıkma kuvveti aralığında, elektrik ve yağ hibrit serileri, iki merdane serisi, yüksek hızlı seriler, tek ve karışık çift renkli seriler, BMC serisi, PET serisi ve PVC serilerinin yanı sıra belirli bir kalıp veya reçine gereksinimi etrafında oluşturulmuş özelleştirilmiş konfigürasyonlarla HIGHSUN markasını üretmektedir.
| Serisi | Birincil Odak | Önemli Özellik |
|---|---|---|
| Elektrikity And Oil Hybrid | Genel amaçlı üretim | Daha düşük rölanti enerjisi tüketimiyle hassasiyeti dengeler |
| İki Merdane | Büyük scale components | Bağlama çubuğu sınırlaması olmayan daha geniş kalıp montaj alanı |
| Yüksek Hız | İnce duvarlı ve hızlı bisiklet parçaları | Hızlı enjeksiyon ve kalıp hareketi |
| Çift Renk | Çok malzemeli ve çok renkli parçalar | Tek ve karışık renk konfigürasyonları mevcuttur |
| BMC | Toplu kalıplama bileşik parçaları | Karma besleme özelliklerine göre ayarlanmış proses |
| PET | Preform ve paketleme parçaları | Sıkı sıcaklık kontrolü ile hızlı döngü |
| PVC | Profil ve bağlantı parçaları | Uçucu salınmaya uygun havalandırmalı namlu |
Herhangi bir enjeksiyon kalıplama makinesi üreticisini karşılaştırırken yararlı bir uygulama, benzer bir parça ailesi çalıştıran referans sitelerini istemek, karşılaştırılabilir bir kalıp hakkında çevrim süresi bilgisi talep etmek ve kovanlar, vidalar ve hidrolik bileşenler gibi yedek parçalar için tipik teslim süresini doğrulamaktır; çünkü sürekli destek genellikle bir makinenin ömrü boyunca tek başına ilk spesifikasyon sayfasından daha önemlidir.
Sıkça Sorulan Sorular
Enjeksiyon Kalıplama Nedir?
Enjeksiyon kalıplama, plastik peletlerin eriyene kadar ısıtıldığı, daha sonra basınç altında kapalı bir çelik kalıba enjekte edildiği, burada malzemenin soğuyup parça çıkarılmadan ve döngü tekrarlanmadan önce boşluğun şekline katılaştığı bir üretim sürecidir.
Plastik Enjeksiyon Makinesi Maliyeti Ne Kadardır?
Maliyet, sıkma kuvvetine, tahrik tipine, kontrol sistemine, otomasyon paketine ve talep edilen kişiselleştirme düzeyine bağlıdır; bu nedenle rakamlar, kompakt bir hidrolik model ile büyük bir otomatikleştirilmiş elektrikli veya hibrit hat arasında büyük farklılıklar gösterir. Parça çizimlerini ve beklenen çıktı hacmini bir enjeksiyon kalıplama makinesi üreticisiyle paylaşmak, belirli bir proje için doğru bir fiyat teklifi almanın en güvenilir yoludur.
Küçük İşletmeler İçin En İyi Enjeksiyon Makinesi Nedir?
Daha küçük bir işletme genellikle beklenen parça boyutunu, duvar kalınlığını ve aylık hacmi haritalandırarak başlar, ardından mevcut ve yakın vadeli kalıp gereksinimlerini rahatça karşılayan en düşük tonaj sınıfını seçer, çünkü daha sonra otomasyon eklenecek alana sahip mütevazı bir sıkma kuvveti makinesi, başlangıçta tek bir büyük baskı makinesine bağlı kalmaktan daha fazla esneklik sunma eğilimindedir.
Enjeksiyon Makinesini Nasıl Seçerim
Bir enjeksiyon kalıplama makinesinin seçilmesi, sıkma kuvveti, dozaj boyutu, tahrik tipi, hassasiyet ihtiyaçları, malzeme uyumluluğu, enerji kullanımı, zemin alanı, otomasyona hazırlık, bakım beklentileri ve bu makale boyunca ele alınan aynı sıra ile üreticinin destek ağının adım adım gözden geçirilmesi açısından iyi sonuç verir.
Enjeksiyon Makinemin Neden Düşük Basıncı Var?
Düşük basınç okumaları genellikle aşınmış hidrolik contalara veya pompanın verimliliğini kaybetmesine, yanlış kalibre edilmiş bir basınç sensörüne veya hidrolik devrede sıkışan havaya bağlıdır; dolayısıyla yağ durumunu, pompa çıkışını ve sensör kalibrasyonunu kontrol etmek, proses programını ayarlamadan önce makul bir ilk adımdır.
Enjeksiyon Kalıplama Makinem Neden Aşırı Isınıyor?
Aşırı ısınma genellikle tıkanmış veya kireçlenmiş bir yağ soğutucusu, sınırlı soğutma sıvısı akışı, arızalı bir soğutma fanı veya yüksek ortam sıcaklığına sahip bir atölye ortamı ve hidrolik deposu çevresinde sınırlı hava akışı ile bağlantılıdır; bu nedenle, genellikle ilk incelenecek yer soğutma devresidir.
Enjeksiyon Makinem Neden Enjeksiyon Yapmıyor?
Enjeksiyon yapmayacak bir makine sıklıkla tam olarak devreye girmeyen bir güvenlik kapısı veya kilidi, boş veya köprüleme hunisi, tıkanmış bir nozül veya kontrol sisteminde işaretlenen bir arıza nedeniyle durdurulur; dolayısıyla proses parametrelerine dokunmadan önce bu kontrollerin sırayla yapılması genellikle nedeni hızlı bir şekilde daraltır.
Enjeksiyon Kalıplama Neden Flaş Üretir?
Ayırma hattındaki parlama genellikle parçanın öngörülen alanı için çok düşük olan kenetleme kuvvetine, uygun şekilde hizalanmayan veya aşınmış ayırma yüzeylerine sahip bir kalıba veya kalıbın ve kenetleme tonajının güvenli bir şekilde tutabileceğinden daha yükseğe ayarlanmış enjeksiyon basıncına işaret eder; bu nedenle kalıp denetimiyle birlikte tonaj hesaplamasını yeniden gözden geçirmek iyi bir başlangıç noktasıdır.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
